Монтаж и демонтаж деталей гидрораспором
Подшипники, муфты, шестерни, колесные пары. Снимаем и сажаем детали с натягом без нагрева, ударов и задиров. Приезжаем со своим комплектом, работу закрываем актом.
Что происходит внутри посадки
В масляные канавки вала или детали подается масло под высоким давлением. Пленка раздвигает поверхности и снимает трение: деталь идет по валу плавно, без ударов и задиров. Давление сбрасывается, натяг восстанавливается упругой деформацией материала. Тот же метод, что у SKF и Siemens.
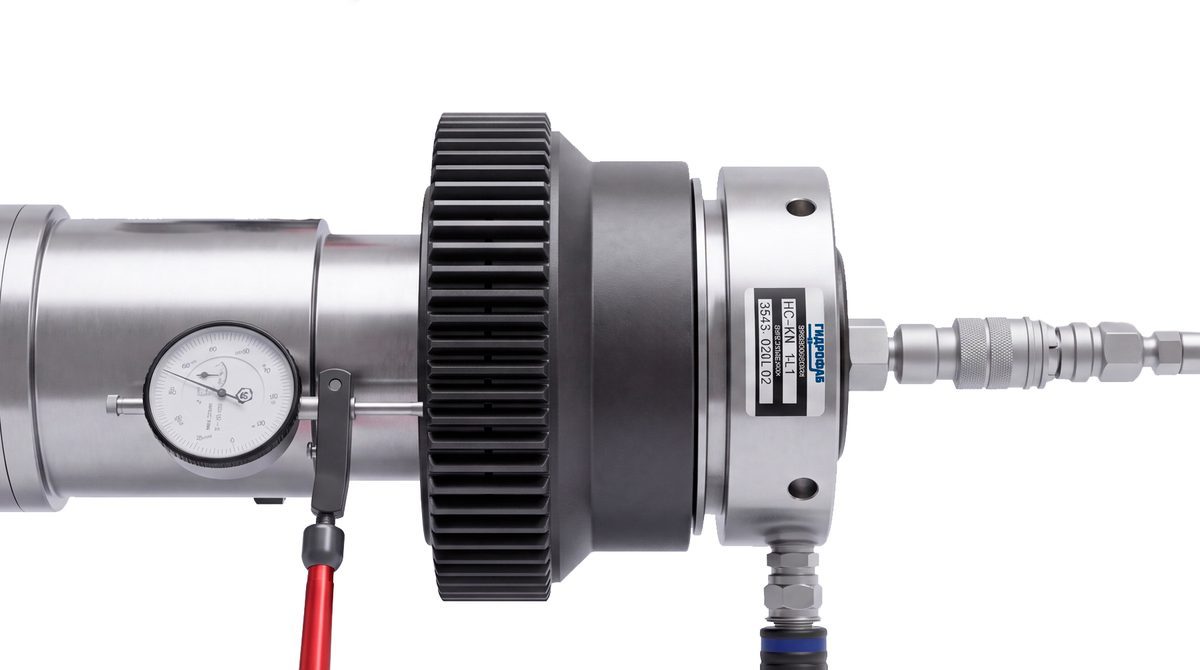
Что снимаем и сажаем
Метод работает на любой посадке с натягом, где к валу или детали можно подвести масло. Оснастку и переходники делаем под ваше изделие.
Шесть шагов, как на реальном объекте
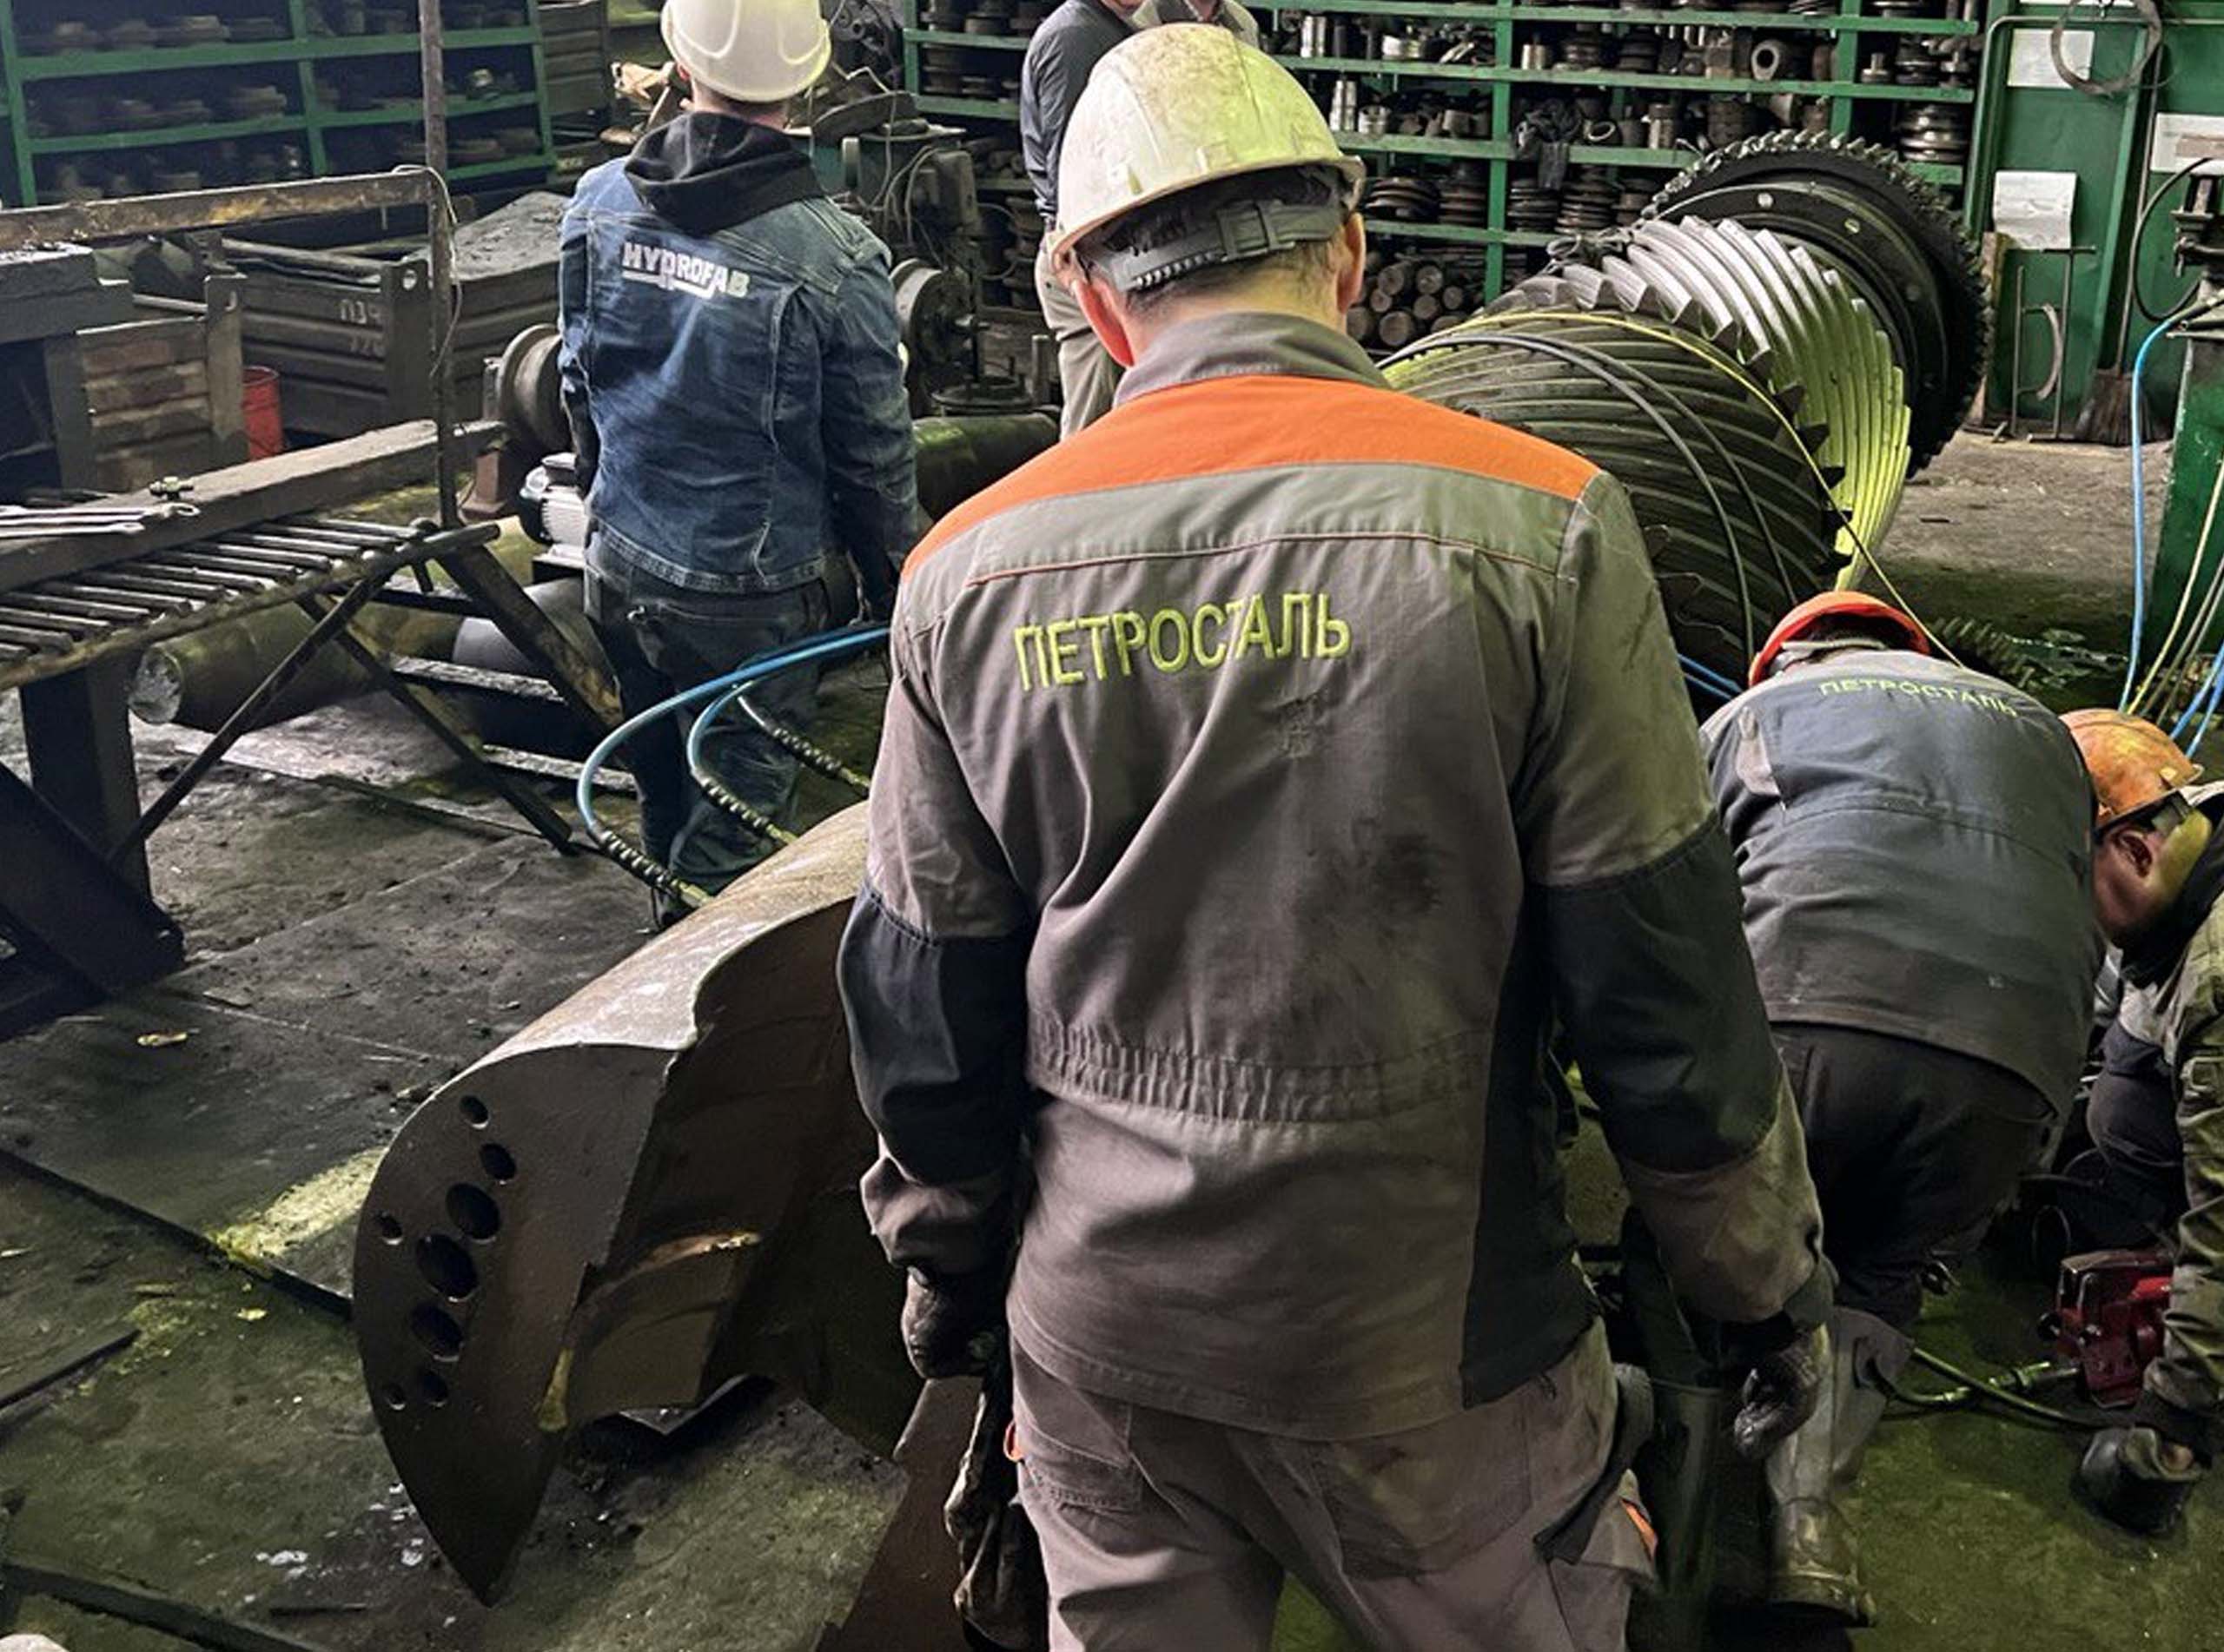
Это не регламент с сайта, а порядок, по которому прошел наш последний выезд: от подготовки в цехе до контроля посадки.
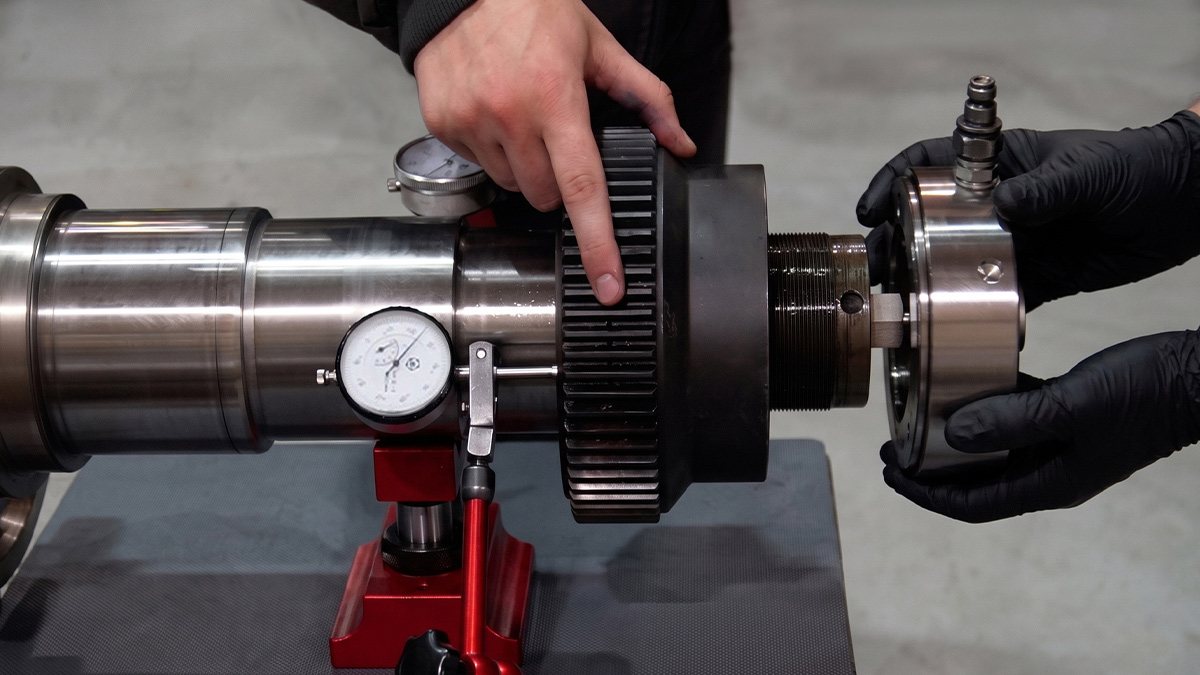
Что приезжает на объект
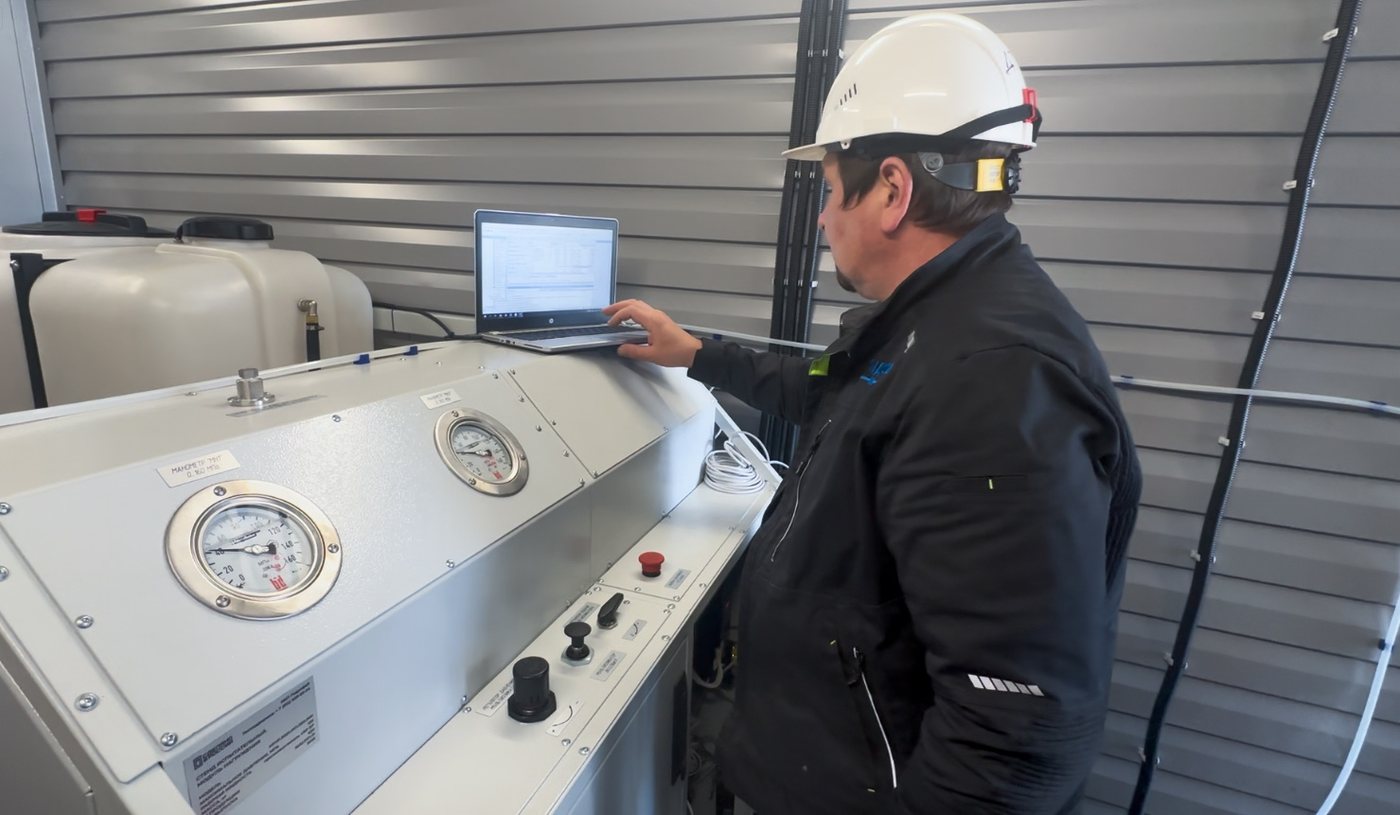
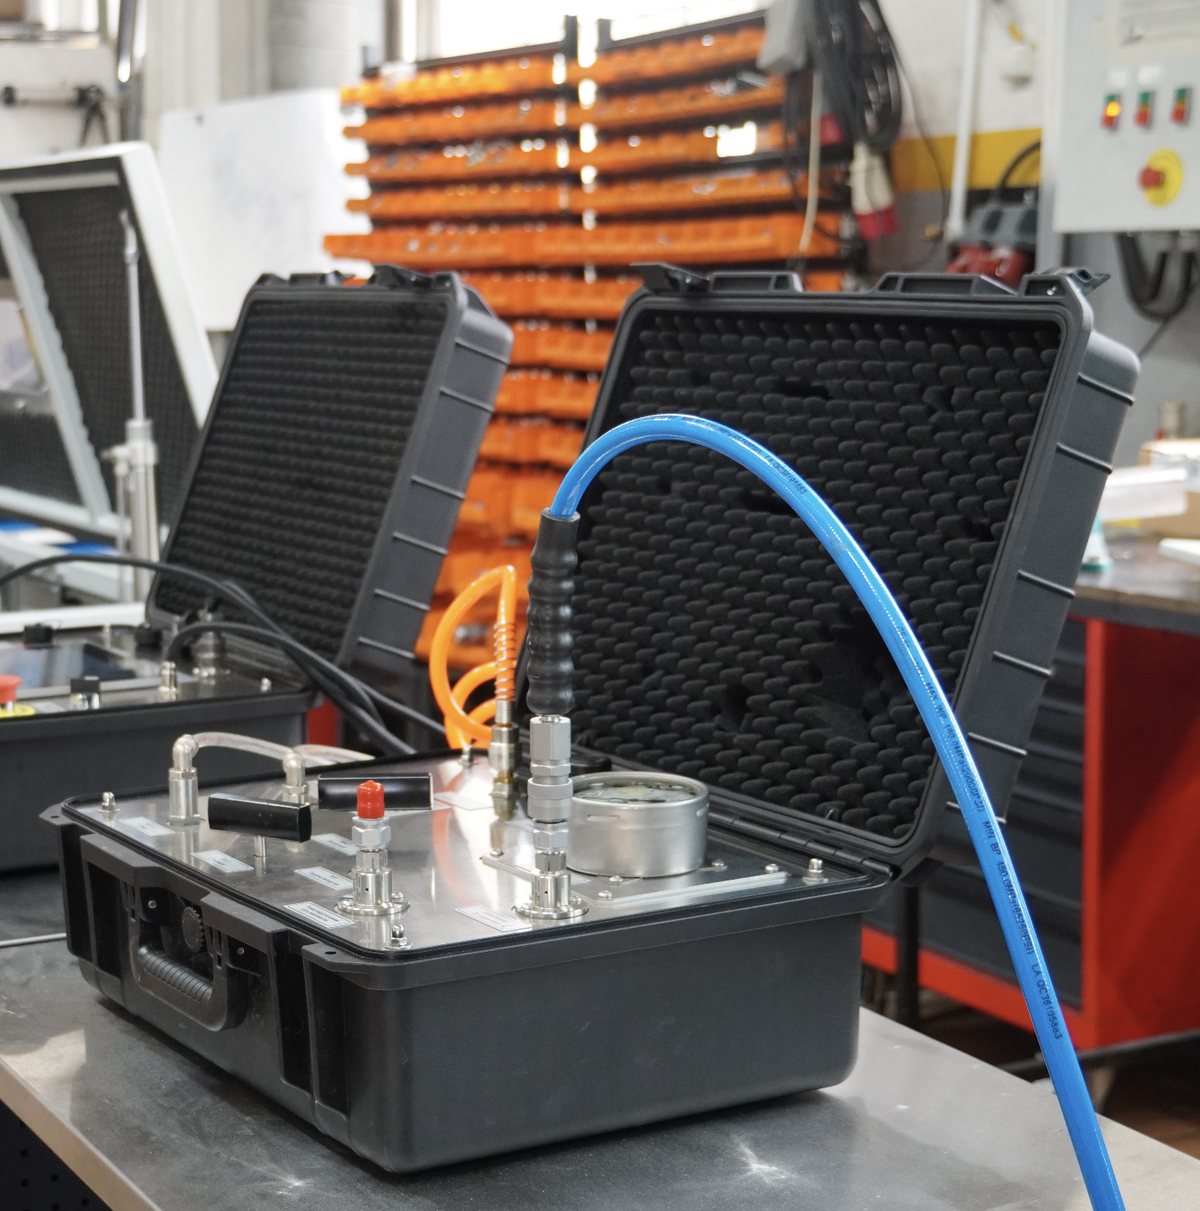
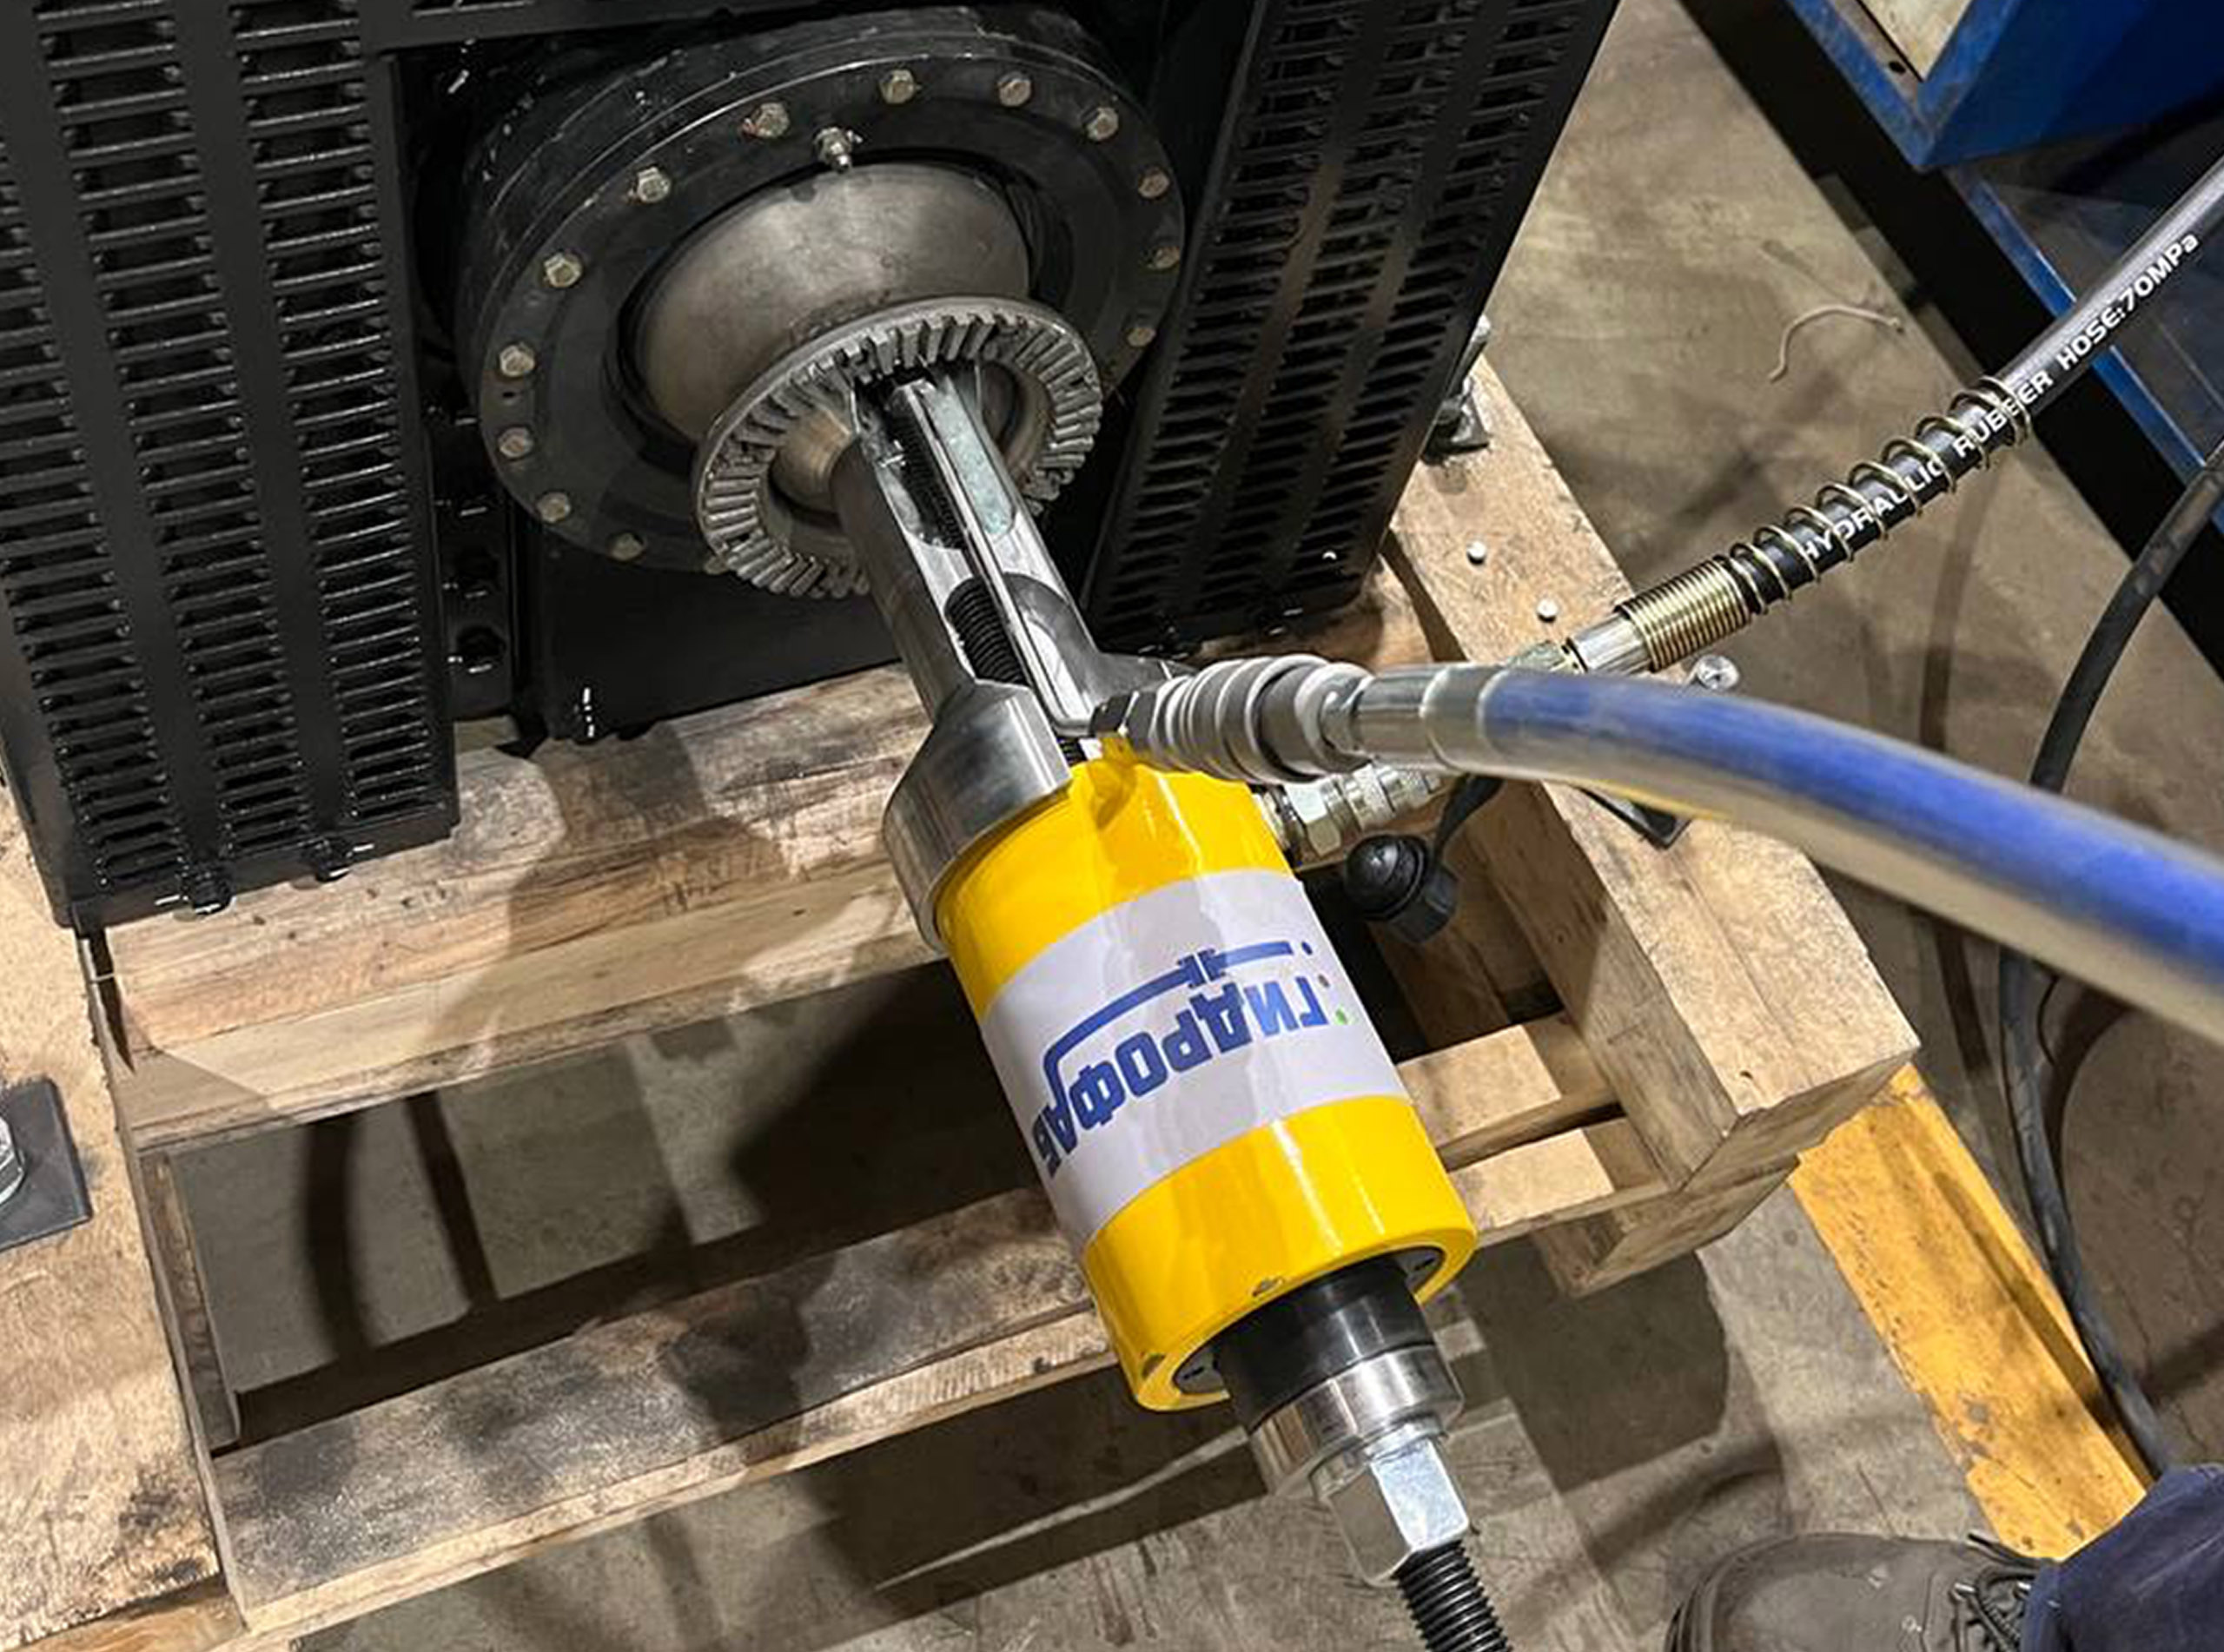
Маслостанция, инжектор масла, гидрогайка, оснастка и переходники под каналы вала, рукава высокого давления, расходники. Насосы и домкраты добавляем в комплект, если они нужны под задачу.
Что уже делали
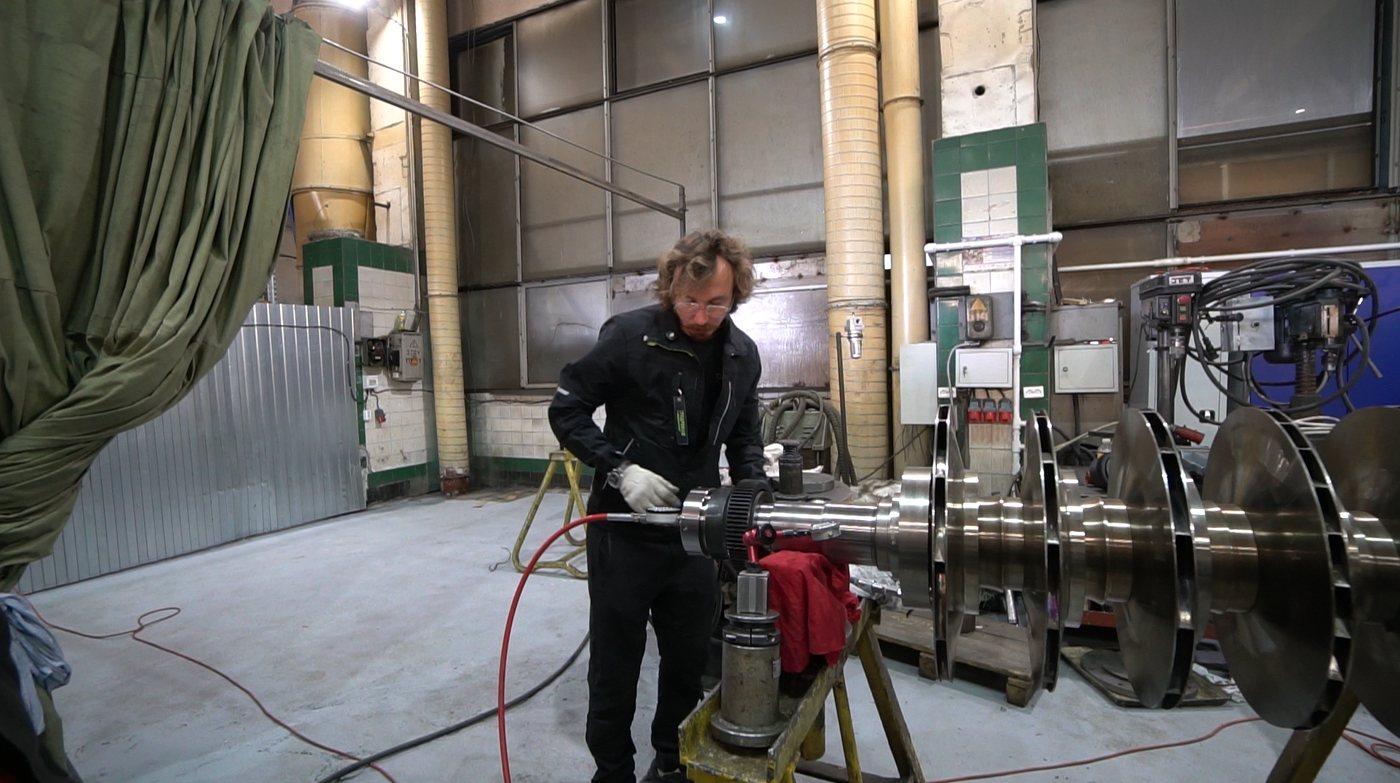


Как это выглядит в работе
Приезжаем или принимаем у себя в цехе
Нужен результат под акт, приедет инженер и сделает под ключ. Компактный узел проще привезти к нам в цех.
Коротко о главном
Чем гидрораспор лучше нагрева или съемника?
Съемник тянет деталь через трение и оставляет задиры на шейке вала, а иногда рвет кольцо подшипника. Нагрев меняет геометрию и не подходит для термочувствительных деталей. Гидрораспор снимает трение масляной пленкой: деталь идет плавно и остается целой, поэтому ее можно поставить обратно. Работать можно в замкнутом пространстве цеха, открытого пламени и печи не нужно. Если каналов под масло в изделии нет, подшипник на цилиндрический вал сажаем индукционным нагревателем, он у нас тоже есть.
Какое давление нужно для гидрораспора?
Рабочее давление метода 1000-2500 бар, по задаче бывает выше. Конкретную величину считаем от натяга, посадочных размеров и материала пары. Для тугих посадок и распрессовки в парке есть станции на 2000, 2500 и 4000 бар. Масло используем специальное: обычная гидрожидкость выдавливается из зазора.
Сколько времени занимает работа на объекте?
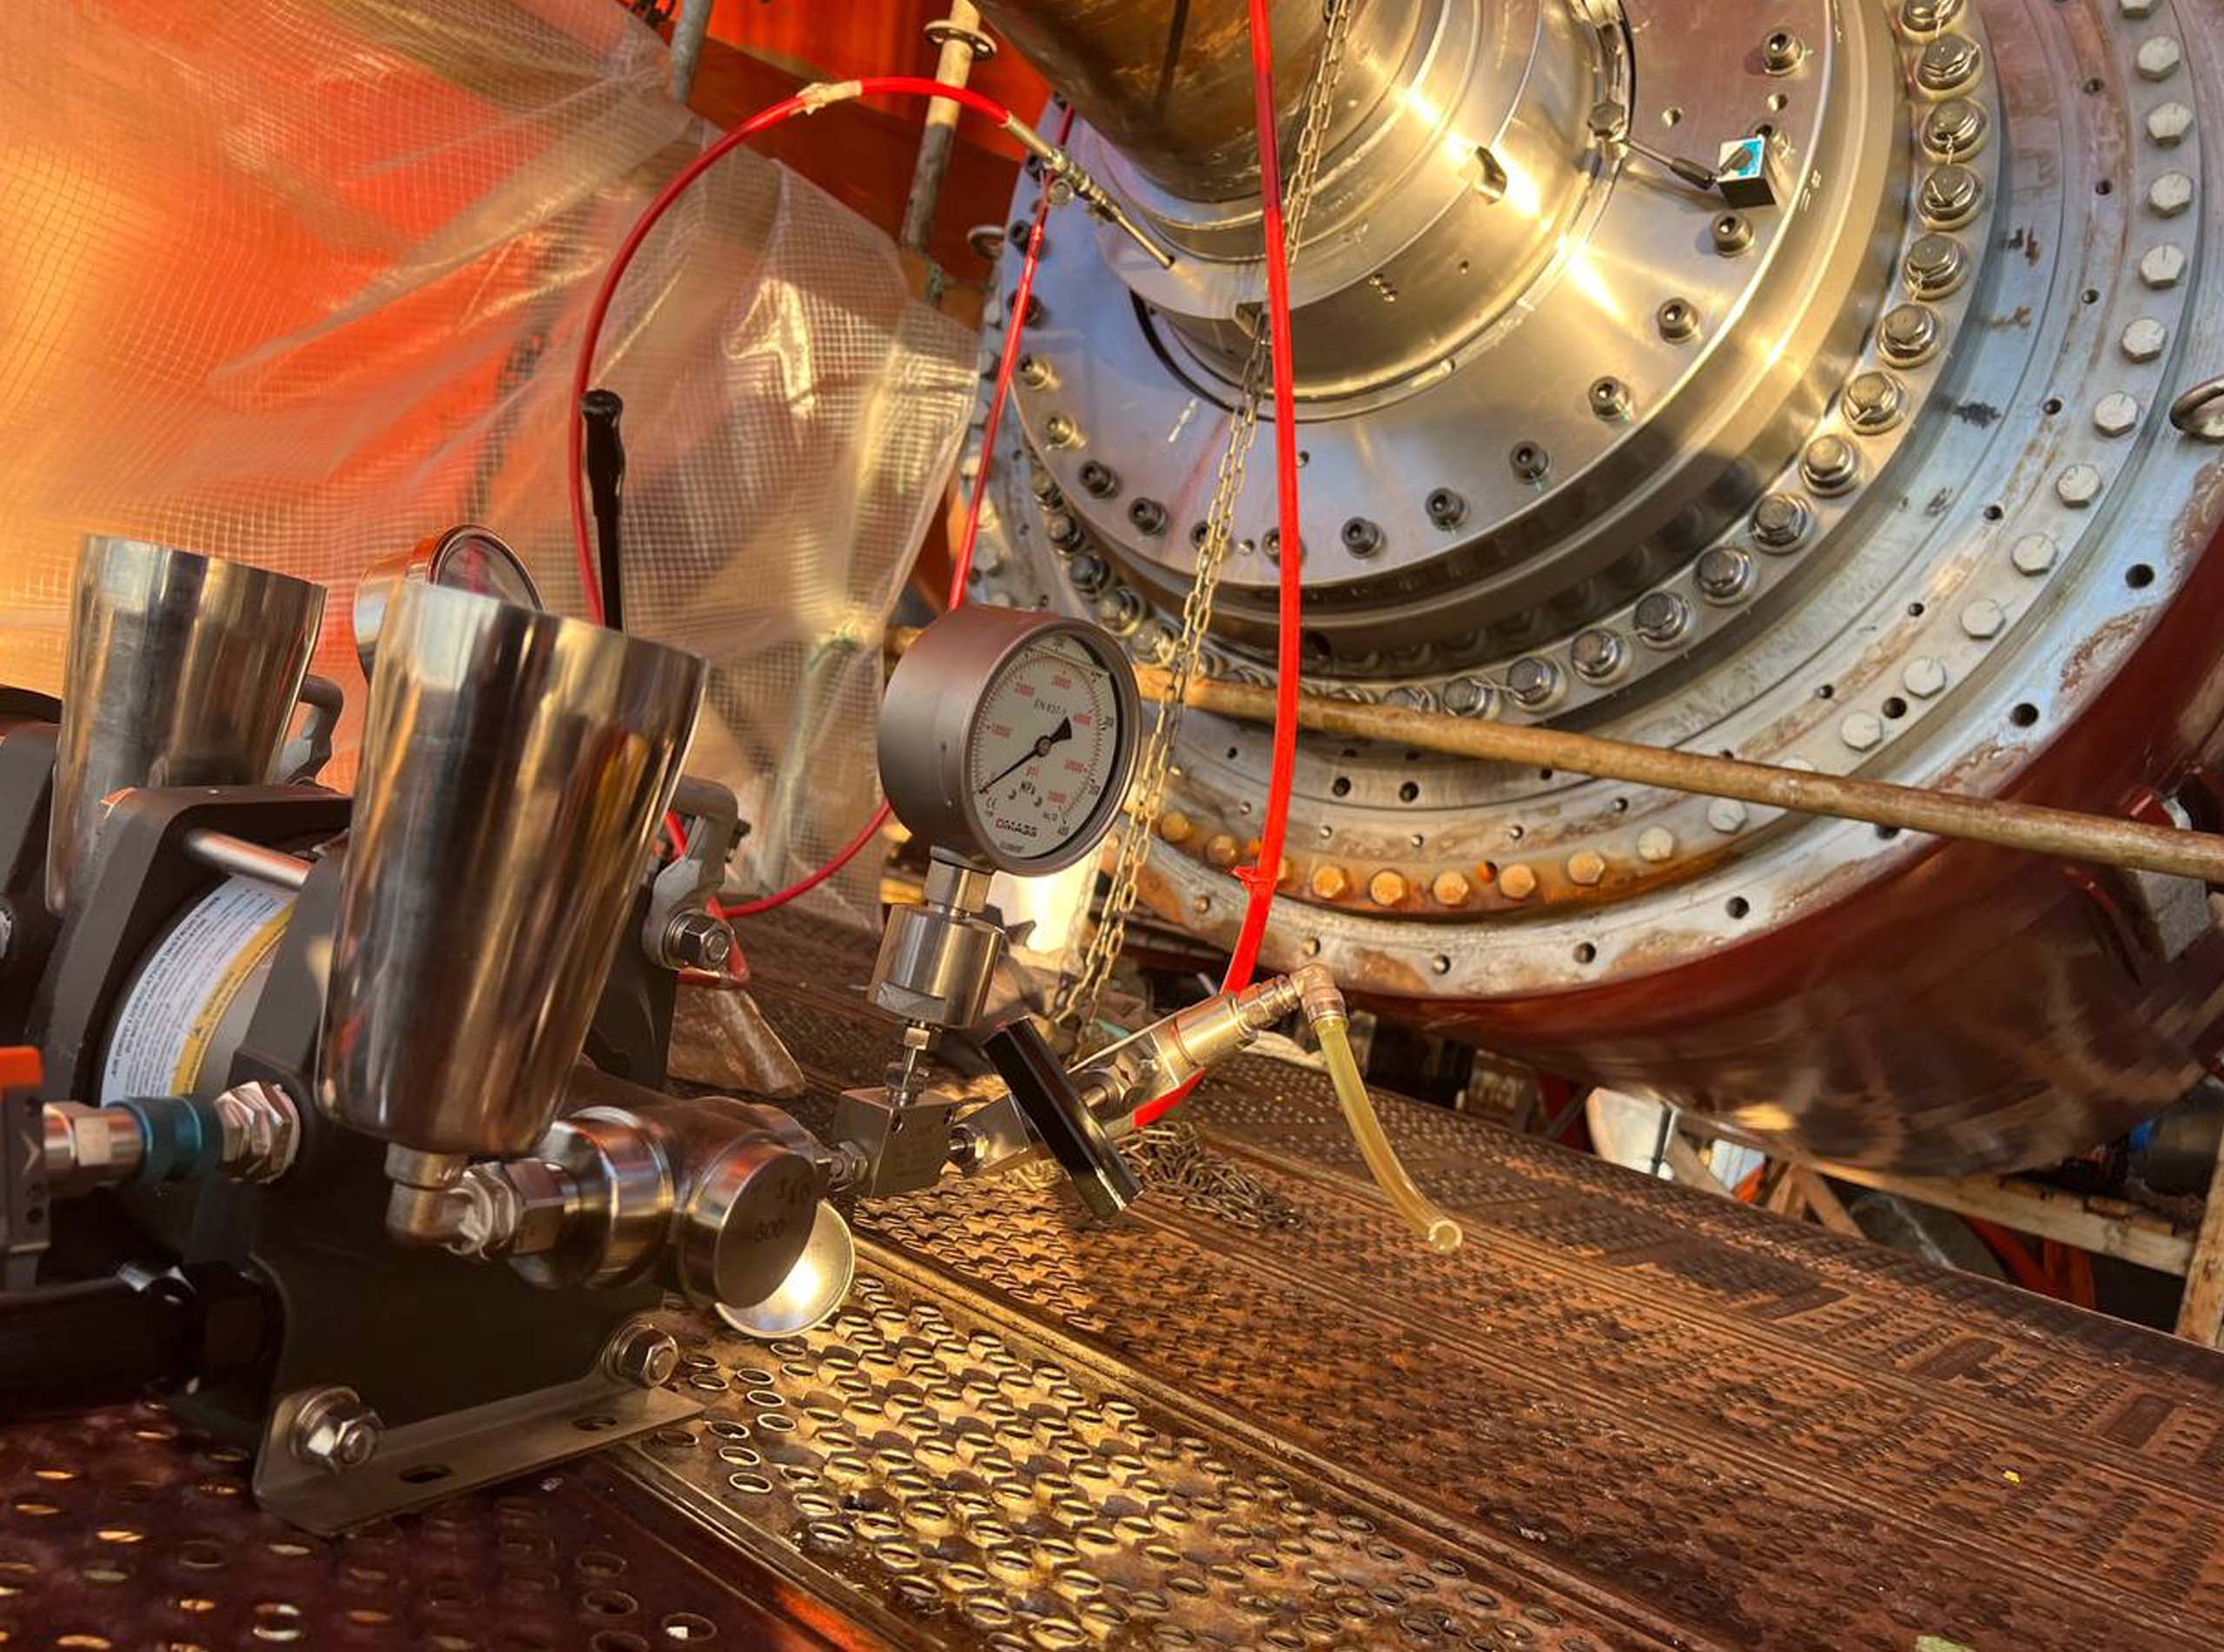
В среднем от суток и более. Крупные узлы и полный цикл ремонта считаются по задаче: например, турбокомпрессор мы вели в несколько выездов, между монтажом и демонтажом заказчик балансировал ротор. Точный срок называем после того, как увидим чертеж или фото узла.
Работаете с колесными парами и буксами?
Да. Ж/д колеса, бандажи и буксовые узлы это та же посадка с натягом, метод работает так же. Ось не нагревается, натяг контролируется по индикаторам. Пришлите чертеж узла и требуемый натяг, подберем давление и оснастку.
Чем закрываете работу?
Актом выполненных работ с перепроверкой размеров по ТУ изделия. Если в задачу входят гидроиспытания, дополнительно идет протокол: испытательное оборудование аттестовано по ГОСТ Р 8.568-2017, средства измерений поверены, свидетельства высылаем до выезда.
Можно привезти узел к вам в цех?
Да, для компактных узлов это частый вариант. Узел снимается и едет к нам в Петербург транспортной компанией, съем и посадку делаем на своем оборудовании, оснастку изготавливаем под изделие. Обратно едет готовая деталь и акт. Если узел вмонтирован в линию и демонтаж дорого стоит, работаем на вашей площадке.
Можете подобрать технологию гидрораспора с проработкой канавок, гидролиний и оснастки?
Да. Пришлите чертеж вала и муфты и расчетную величину момента. Наш конструкторский отдел проработает задачу, подготовит предложение по решению и проведет консультацию. Оснастку для монтажа и демонтажа изготавливаем под ваше изделие.
Какие требования к узлу и посадке?
Посадочные поверхности вала и отверстия должны отвечать требованиям ISO по точности, иначе масляная пленка не держится. Нужен канал подвода масла: если канавок в изделии нет, оснастку и переходники делаем под ваш узел. Тугие посадки при необходимости идут с подогревом детали, чтобы металл расширился. Масло берем специальное, с высокой вязкостью.
Смежные задачи
Опишите узел, расчет за 2 часа
Что за деталь, какой вал, что нужно сделать и в каком городе. Достаточно фото узла или чертежа. Подскажем формат: приехать под ключ, принять узел в нашем цехе или дать оборудование в аренду.